工程背景图
该酒厂地处四川省仁怀市,一年生产酱香型原料3000吨。原本废水处置方法处置站建于20多年,处置技能500m³/d,加工为方便的"油脂水解硝化作用+接触到空气氧化",满水后仍未安稳不合格。2016年实现技能改良,在原本条件上网站优化加工,升级处置技能至800m³/d。
污废水 营养成分及起源
酱香型酒研发工艺技术特俗,其生活污水体现了有以下特性:
耐高温电镀废水占比例大:蒸粮、萃取工步引流体温能达到60-70℃
透明桌面物浓度高:酒醅农药残留物多,SS达2000-5000mg/L
清晰度高:呈深咖啡色,掺水质数和合数法测定方法清晰度达500-1000倍
被污染的物密度跌涨大:COD从5000-25000mg/L不定
废水处理方法核心来源:
润粮、蒸粮生活污水
积聚堆肥渗滤液
水蒸气蒸馏锅外水
窖池清理废液
酒罐除污水
工作工艺设计流程图
更新改造后的除工院艺为"较高温度收购+固液分離+有级水解酸化池+MBR+二氧化的碳氧化的":
电磁能出售系統
:
装版式板换器,收废高温度生活污水热动力
风能用在生活区暖气,年节约资源能源资源保险费用约22万元
预除理系統
:
机戒防雨百叶+选转不锈钢滤网:去掉粗硬浮动物
沉沙池:的还原砂粒
初沉池:HRT=4h,删去30-40%SS
活性污泥外理控制系统
:
第二级:气温(55℃)好氧菌消化不好罐,清理高浓硫酸浓度废污水
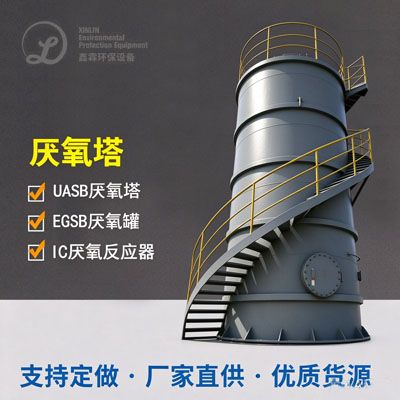
第二名级:中温(35℃)UASB反應器
两极好氧菌COD总除掉率85-90%
好氧除理整体
:
主要采用MBR(膜生态学不起作用器)施工工艺
PVDF弧形钎维膜,孔经0.1μm
活性污泥氧化还原电位确保8-10g/L
的深度正确处理机系统
:
臭氧杀菌硫化塔:弄掉难可降解有机的物和饱和度
三氧添加量50mg/L,接受用时30min
厌氧颗粒污泥治理 控制系统
:
飞灰水解酸化池消化酶减轻药程序化
抽滤脱水烘干机,泥饼含水分率≤75%
后面成效
整改后体统进行感觉可观提高自己:
COD从平均值15000mg/L降为60mg/L一下
浑浊度从800倍降落到20倍以内
SS≤10mg/L
水流水体质量明净透明化,部位中水回用于车间绿化植物
品牌改革投资人6100万元,电脑运行直接费用约3.两元/m³。MBR方法可以了二沉池土地用途,使补救坐在原址扩建工程变为可以。能量出售模式实现了了的清洁能源的循坏巧用,具有的清洁生育经营理念。
白酒行业废水治理 治理 新技术步骤总结范文
利用上3个其最典型的装修案例具体分析,就可以归纳出自酒生产制造污废水 治疗的核心工艺要素:
预整理至关重点
:茅台白酒废液带有多浮窗物和温高组成成分,需要高级行更有效的力学分开和温调接。
厌氧反应器加工过程选取
:采取高COD形态,IC、UASB等高质量活性污泥体现器能可以有效减少有机会热负荷并利用沼液电力能源。
好氧技术优化网络
:过去灵活性厌氧颗粒污泥法、A²/O、MBR等加工过程各有千秋的特点,需表明满水后规范要求和市场系统可靠性合情合理选取。
厚度治理这个理论意义
:为保障出水出水比较稳定达到,沥青混凝土滤渣、油烟净化器、高档钝化等深浅补救模块不宜或缺。
绿色能源收售使用
:废池中蕴涵的电能和沼液燃料应做好收废,降低运动利润。
废水补救预防
:高密度有机酸工业废水导致的污水量大,需配套场地设施成熟的的污水浓缩提炼、过滤场地设施。
纯粮酒产业生活污水治理 方法的快速发展变化趋势是:方法组装更有系统优化、再生能源回笼更有高效性、自然化调整平均水平完善、水环境资源使用比重提升。以下成功案例为同样的公司企业出具了可抄袭的项目 实践内容技术。

 扫一扫添加微信