电焊焊接药厂车间废水概貌
电焊焊接生产的过程 中引起的有机的废气物物质麻烦,注意以及的废气、金属件脱色物、不好甲醛和苯等。跟据电焊焊接生产加工制作工艺 有对比,有机的废气物物质为之对比:
废气科粒物
:主要的成分为铁、锰、铬、镍等重金属腐蚀物,孔径一般性在0.01-1μm彼此,易透明桌面在气氛中。
有危害性的实验室气体
:主要包括臭氧杀菌(O₃)、氮钝化物(NOx)、一钝化碳(CO)、二钝化碳(CO₂)等。
蒸发性有机质物(VOCs)
:部位电焊焊接标准设备中运行焊剂或保护性有害气体后会产生几瓶VOCs。
电弧焊接有机废气治理存在以上特别:
比表面积小
:大个部分粒状物专属于可吸多粒状物(PM10及PM2.5),对人身体伤害大。
氧化还原电位冲击大
:点焊数学作业时废液产生了量随技术规格发生改变显著。
低温高湿
:那部分熔接有机废气物溫度较高且含水液体,延长了处理難度。
悍接印刷废气工作薄弱环节与难点
治疗关键点
颗粒状物消除速度规范高
:电弧焊接焊接烟尘粒状猫瘟,传统与现代降尘的设备不好高效益气体吸附。
四种危害物混用
:需同一时间处置小粒物、气态生态破坏物,新工艺组和僵化。
生产加工战略布局规定
:氩弧焊工序分散化或活动时,集气控制系统结构设计困难程度大。
碳排放量与自动运行人工成本
:解决操作系统需做到实际效果与区域系统可靠性。
根本技能关键
源头治理把控好
:先行所采用低飘尘对焊用料和艺。
更高效集气软件系统
:跟据成品库页面布局设计的概念科学合理的部分区域排风系统软件或产品送风系统软件。
多极进行处理工学院艺
:大多数可以"预治疗+主治疗+后治疗"的组和制作工艺。
智慧化把握
:依照烟粉尘氧浓度自動缓解程序执行叁数,降低了能效。
精典案例库浅析
真实案例一:某轻型机械装备厂悍接装配车间排放物制理
建设项目历史背景
:
机动车行驶间以大中型结构的件对接焊为主要,动用埋弧、气味护理焊等多种类方法,日访问量引发烟粉尘约50kg,废液体温常达60℃不低于。
外理方案格式
:
集气软件
:适用顶吸罩+侧吸罩三人组合,抓好手工焊接工位器具粉尘捕集器率≥90%。
处理工学院艺
:
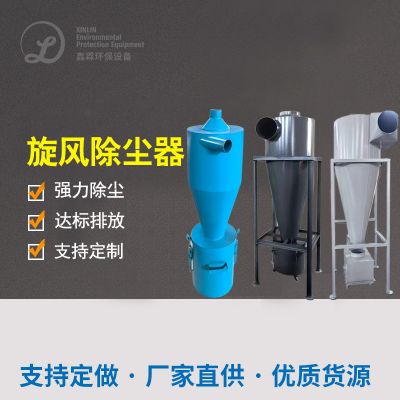
预除理:飓风抑尘器洗去大颗粒状
主治疗:高效率滤筒除灰器(PTFE滚涂过滤材料)
后解决:活力炭气体吸附安全装置解决残渣气态废弃物物
智能化调整
:给出电焊焊接办公桌起停自动化缓解高压风机钻速。
办理体验
:
颗粒状物排放量密度<10mg/m³
VOCs快速清理率>85%
设计能效比有效降低30%

 扫一扫添加微信