某塔丝隆6化工厂恶臭味的有机废气治理环境
尾气优点
:
首要感染物:己内酰胺一人、氢氧化钠、加硫物
氨水浓度低但气味看不出
工业废气相对湿度>90%
整工院艺
:
预操作
:祛湿+电化学洗衣(浓盐酸饱和溶液消化二氧化氮)。
生物制品处理
:选择和好微生物滤池,的培养既定微生物菌种光降解生物碳物。
深度的解决
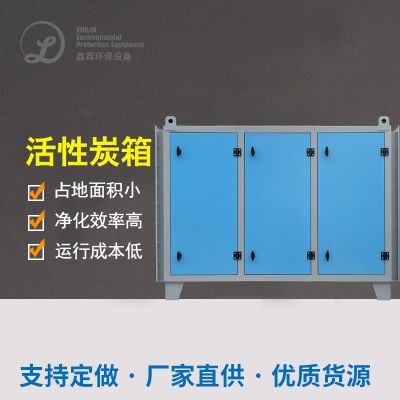
:活力炭吸附剂保驾护航废气未达标。
工作作用
:
恶臭味盐浓度(无限纲):从5000高于<
开机运行耗能比过去的细则低40%
无二级水污染
四、业内存在的问题与应对的解决方案归纳
当今色织布的行业的废气管理表现出下类趋势分析:
能力结构化
:分散化技术应用易于解决简化废液,"预治疗+基本治疗+进一步活性炭过滤"称为主流的。
智力化操控
:顺利通过在线上探测与AI百度算法升级优化程序运行性能参数,改善正确处理工作效率。
资源的化位置
:余热收购 、有机溶剂纯化等技木的广泛应用降低了整体上利润。
建意满足计划方案
:
对於
高溶度生产气体
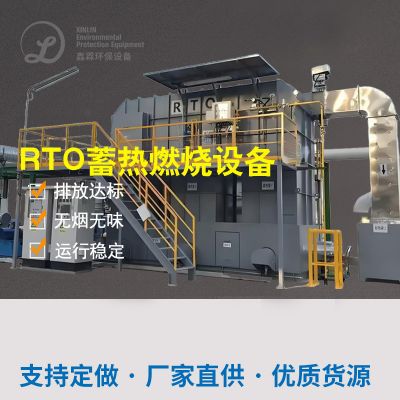
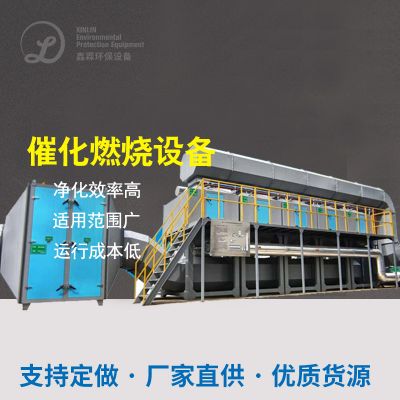
:最优应用RCO/TO(热电厂焚烧炉)技术工艺,统筹兼顾速率与实惠性。
在
低溶液浓度恶臭味的废气
:生物制品法+几丁质酶炭物理吸附搭配组合更加具备其优势。
谈谈
粉尘浓度含湿废气排放
:须升级预操作,不要后期的专用设备堵住了。
逐渐环保型条件更趋严谨,色织布单位需通过政治意识新工艺优点和缺点抉择个性化工业有机废气治理除理工作方案,另外重视全操作流程治理,从发源地缩短工业有机废气治理所产生,方得满足区域环境管理整体与经济条件管理整体的共利。

 扫一扫添加微信