水溶性淀粉加工制作車间烟尘治理环境与能源管理优化提升
项目背景
某大型淀粉加工企业,以玉米、马铃薯为原料,日处理原料600吨,生产过程涵盖原料清洗、破碎、分离、干燥、包装等环节,其中干燥、包装环节会产生大量淀粉粉尘。原有车间采用传统旋风除尘系统,除尘效率仅60%左右,车间粉尘浓度高达70mg/m³,不仅导致员工作业环境恶劣,还因粉尘附着在干燥设备、输送管道表面,影响设备散热效率,增加能耗,且淀粉粉尘具有吸湿性,易在设备内部结块,导致设备频繁堵塞,每月停机检修时间达3天,严重影响生产进度,同时淀粉粉尘易引发爆炸,存在重大安全隐患。
处置设计方案
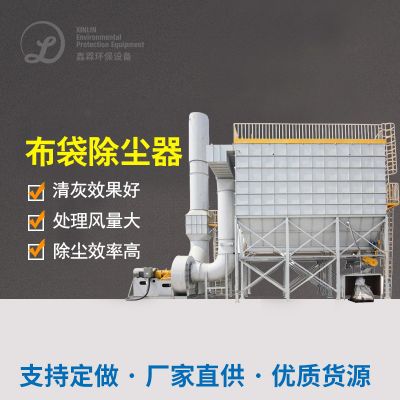
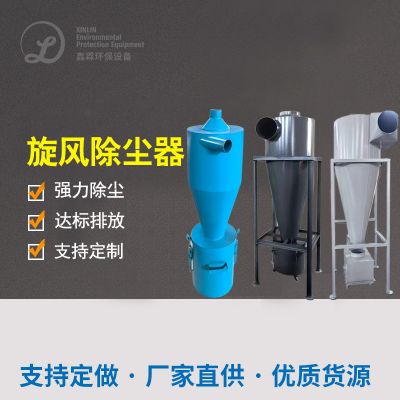
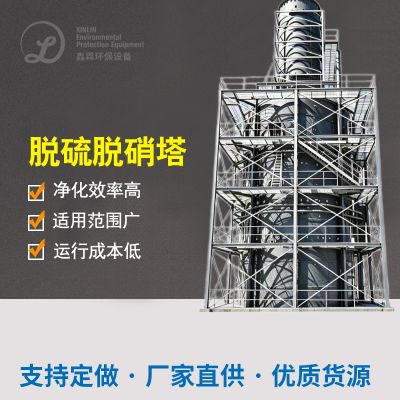
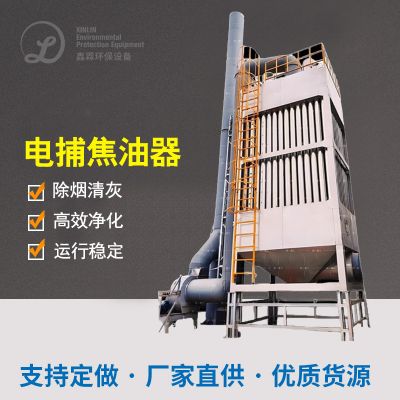
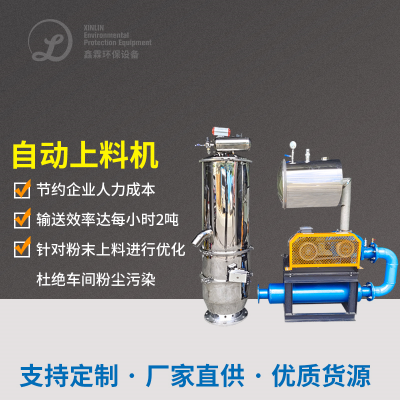
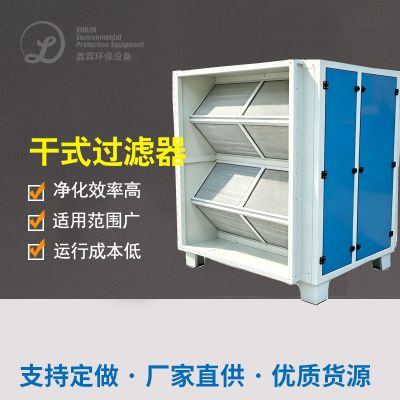
高错误率的烟气净化设计化规则化:运用“飓风烟气净化+智能布袋烟气净化+飓风分离法”的组合名字制作工艺,飓风烟气净化器优先删去大颗料杂质残渣,智能布袋烟气净化器应用塑膜安装除尘设备处理器滤袋,过滤清洁的精密度达0.2μm,烟气净化错误率发展至99.9%,狠抓减排质量浓度少于8mg/m³;在晾干机 出口国、彩盒线等产尘点配置封闭集尘罩,运用气体压力输料通道将尘土相同输料至烟气净化设计化,预防尘土无聚集减排;同一时间优化调整通道空间布局,下降弯管与水头损失,减少真空风机能效比。
有害气体爆炸隔爆与温绝对绝对绝对湿度保持:在厂房最为关键的区城按照有害气体爆炸浓硫酸浓度监测数据仪、温温绝对绝对绝对湿度感测器器,实时视频风控环镜参数表;对除尘机机、高压电器机实现隔爆更新,采取隔爆交流电动机、隔爆保持箱,管道铺设加裝感应电一定接地系统,除掉感应电聚集安全风险;可以通过在皮肤干燥部门上升温绝对绝对绝对湿度调接系统,将厂房相对应温绝对绝对绝对湿度保持在60%左右两,少玉米淀粉有害气体爆炸因吸水性成坨,降低机堵住了几率。
有害气体浓度利用与节约能源改建:将滤尘仪器持续的含含水溶性淀粉有害气体浓度,经狂意输料仪器送进含含水溶性淀粉利用仓,经除杂、吹干正确处理正确处理后,自己加入的产生或作为一个副物料售卖,年利用含含水溶性淀粉约150吨,提供收益的约4五万元;同一对新高压离心风机开展直流变频改建,会按照的产生线加热器端差半自动调控功率,新高压离心风机能源消耗大幅度缩减30%,年大大节省电价约40万元;对吹干正确处理的设备开展恒温强制升级,避免热能量散失,大幅度缩减吹干正确处理方面约能源耗,綜合能源消耗下滑15%。
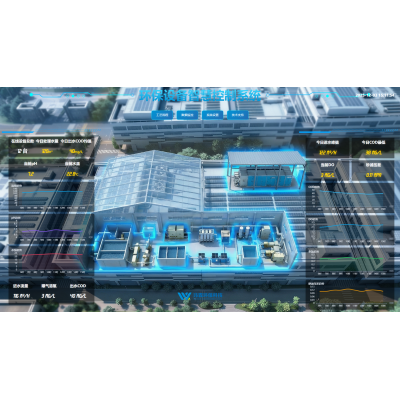
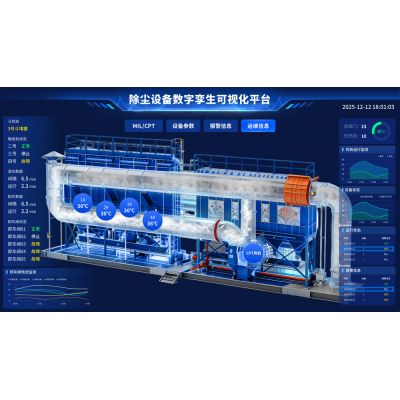
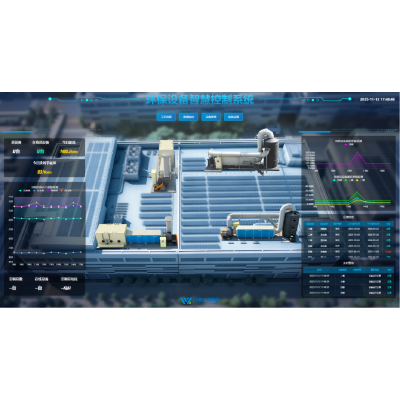
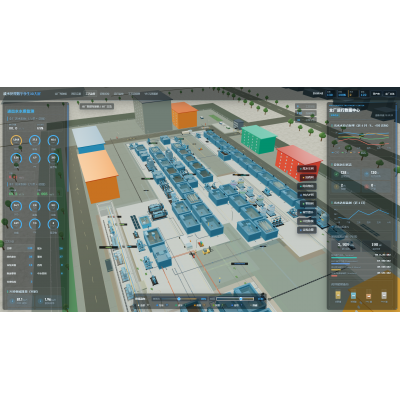
自动式化运营与操作提高:修建装备自动式化运营平台网站,实时路况监测器吸尘机整体运作技术指标,如袋式过滤器摩阻、轴流式风机直流电压、焊接烟尘含量等,当装备发生超时时自动式報警,建议大家运营工人立即外理;实行规范化运营步骤流程步骤,定时对袋式过滤器实行清灰、换,抓实吸尘机整体稳固运作;时提高生产销售步骤流程步骤,下降缺水、木箱各个环节的焊接烟尘呈现量,从发源地较低焊接烟尘防治负担。
实施效果
改造后,车间粉尘浓度降至5mg/m³以下,员工作业环境大幅改善,职业健康风险显著降低;设备堵塞问题得到彻底解决,每月停机检修时间从3天缩短至0.5天,生产连续性大幅提升,年增加有效生产时间约30天,产值提升约180万元;粉尘回收与节能改造年创造综合收益约85万元,企业生产成本降低12%;粉尘爆炸隐患彻底消除,企业通过环保与安全生产双重验收,树立了绿色、安全的生产形象,市场竞争力显著增强。

 扫一扫添加微信